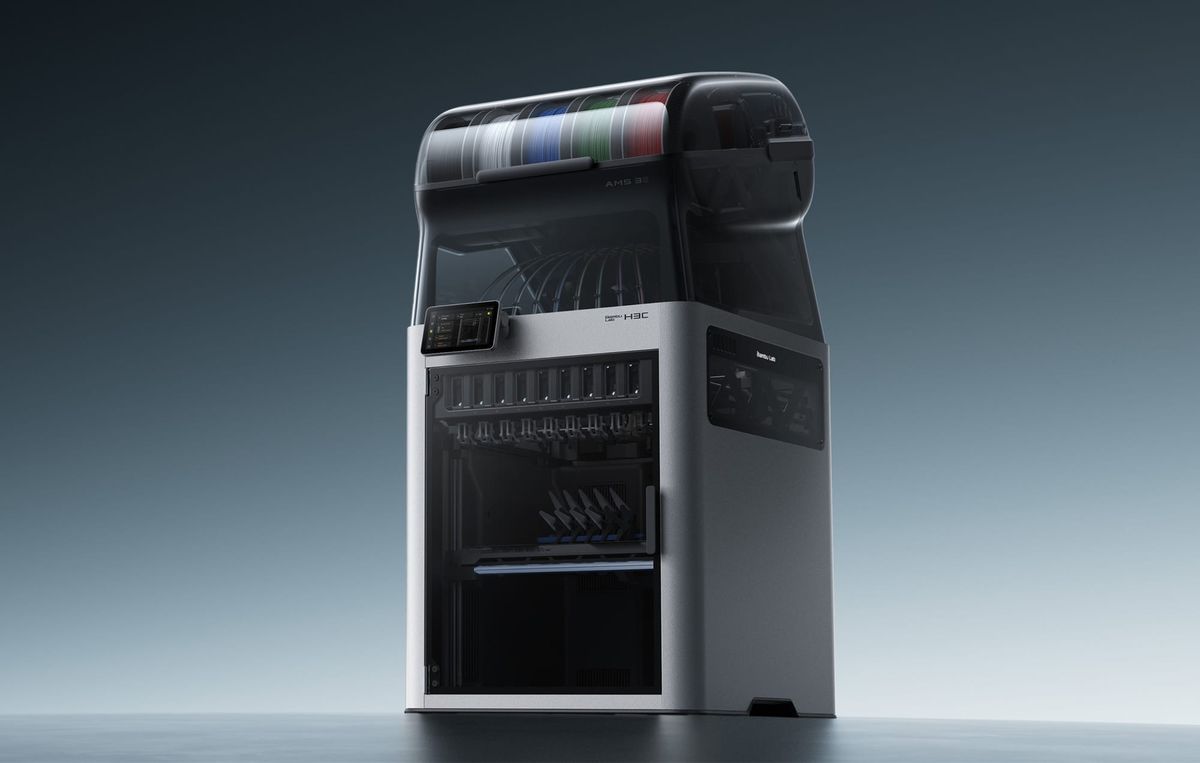
뱀부랩(Bambu Lab)이 11월 3일 H3C를 공개하고 공식 스토어 판매를 시작했다. 한국 발표 가격은 AMS 3H를 포함해 399만9,000원이며 세금과 배송비가 포함된다. 핵심은 9개 PrintTool을 바꾸는 Swaptek, 서로 다른 굵기의 필라멘트를 다루는 FlexFeed, 소재와 노즐 구경을 한 작업에서 조합하는 기능이다. [1]
H3C의 변화는 ‘노즐이 아홉 개’라는 숫자보다 다음에 쓸 재료를 어디에, 어떤 상태로 준비해 두는가에서 출발한다. 재료를 바꿀 때의 긴 회수·재공급 과정을 줄이면 다색 피규어뿐 아니라 단단한 몸체와 부드러운 완충부, 작은 문자와 큰 외장을 함께 만드는 작업의 시간 구조가 달라진다.
이 기사는 공식 기술자료·작동 영상과 제품을 직접 사용한 매체들의 시험을 종합했다. 제조사 사양, 리뷰어가 경험한 결과, 편집부의 계산과 활용 판단을 구분했다. 특히 ‘6초 전환’이 완성 시간에 얼마나 영향을 주는지, 아홉 도구를 색·소재·구경에 어떻게 배분하는지, 자동화 이후에도 사용자가 준비할 것은 무엇인지를 살펴본다.
1. 기본 패키지부터 정확히 읽기: 아홉 툴의 구성이 모두 같지는 않다
| 항목 | 공개 사양·구성 |
|---|---|
| 조형 공간 | 330 × 320 × 325 mm |
| 최대 온도 | 노즐 350°C / 베드 120°C / 능동 가열 챔버 65°C |
| 지원 노즐 구경 | 0.2·0.4·0.6·0.8 mm |
| 필라멘트 굵기 | 1.75 mm와 전용 툴·경로를 사용하는 2.85 mm |
| 툴 교환 시스템 | Swaptek, 9개 PrintTool |
| AMS 3H | 9롤 보관, 2개 슬롯 능동 건조, 최고 85°C |
| 최대 이동 속도·가속도 | 1,400 mm/s / 25,000 mm/s² |
치수·온도·노즐 사양은 공식 출시자료, AMS와 이동 성능은 공식 공개 설명 기준이다. 1,400 mm/s는 이동 속도다. 재료를 실제로 녹여 쌓는 속도는 유량, 냉각, 형상과 출력 설정에 따라 달라진다. [1] [3]
기본 구성은 1.75 mm 필라멘트용 0.4 mm PrintTool 8개와 2.85 mm용 0.4 mm PrintTool 1개다. 0.2 mm 정밀 노즐이나 0.6·0.8 mm 노즐을 활용하려면 해당 구성을 별도로 준비해야 한다. [8]
여기서 두 종류의 지름을 구분해야 한다. ‘2.85 mm용 0.4 mm 노즐’에서 2.85 mm는 들어가는 필라멘트의 굵기, 0.4 mm는 녹은 재료가 나오는 구멍의 지름이다. 굵은 TPU를 쓴다고 출력 선폭까지 2.85 mm가 되는 것은 아니다.
공식 한국 가격표는 설치 환경까지 묶은 패키지를 제시한다.
| 공식 발표 구성 | 한국 가격 |
|---|---|
| H3C + AMS 3H | 3,999,000원 |
| 기본 구성 + PLA Palette + TPU | 4,119,000원 |
| 필라멘트 포함 구성 + Bambu Station Open | 4,448,000원 |
| 필라멘트 포함 구성 + Station Enclosed + E1 공기청정기 | 4,839,000원 |
세금·배송비 포함 발표 가격이다. 국내 주문 가능 수량과 실제 출고 일정은 별도 확인 대상이다. [1]
처음부터 혼색과 연질재료까지 사용할 계획이라면 본체 가격 외에 필요한 노즐 구경, 재료 세트, 보관·건조 방식, 설치대까지 함께 비교해야 한다. 특히 ‘지원하는 노즐’과 ‘상자에 들어 있는 노즐’을 구별해야 구매 후 준비 범위가 보인다.
2. Swaptek의 핵심: 교체되는 PrintTool과 공유하는 압출부
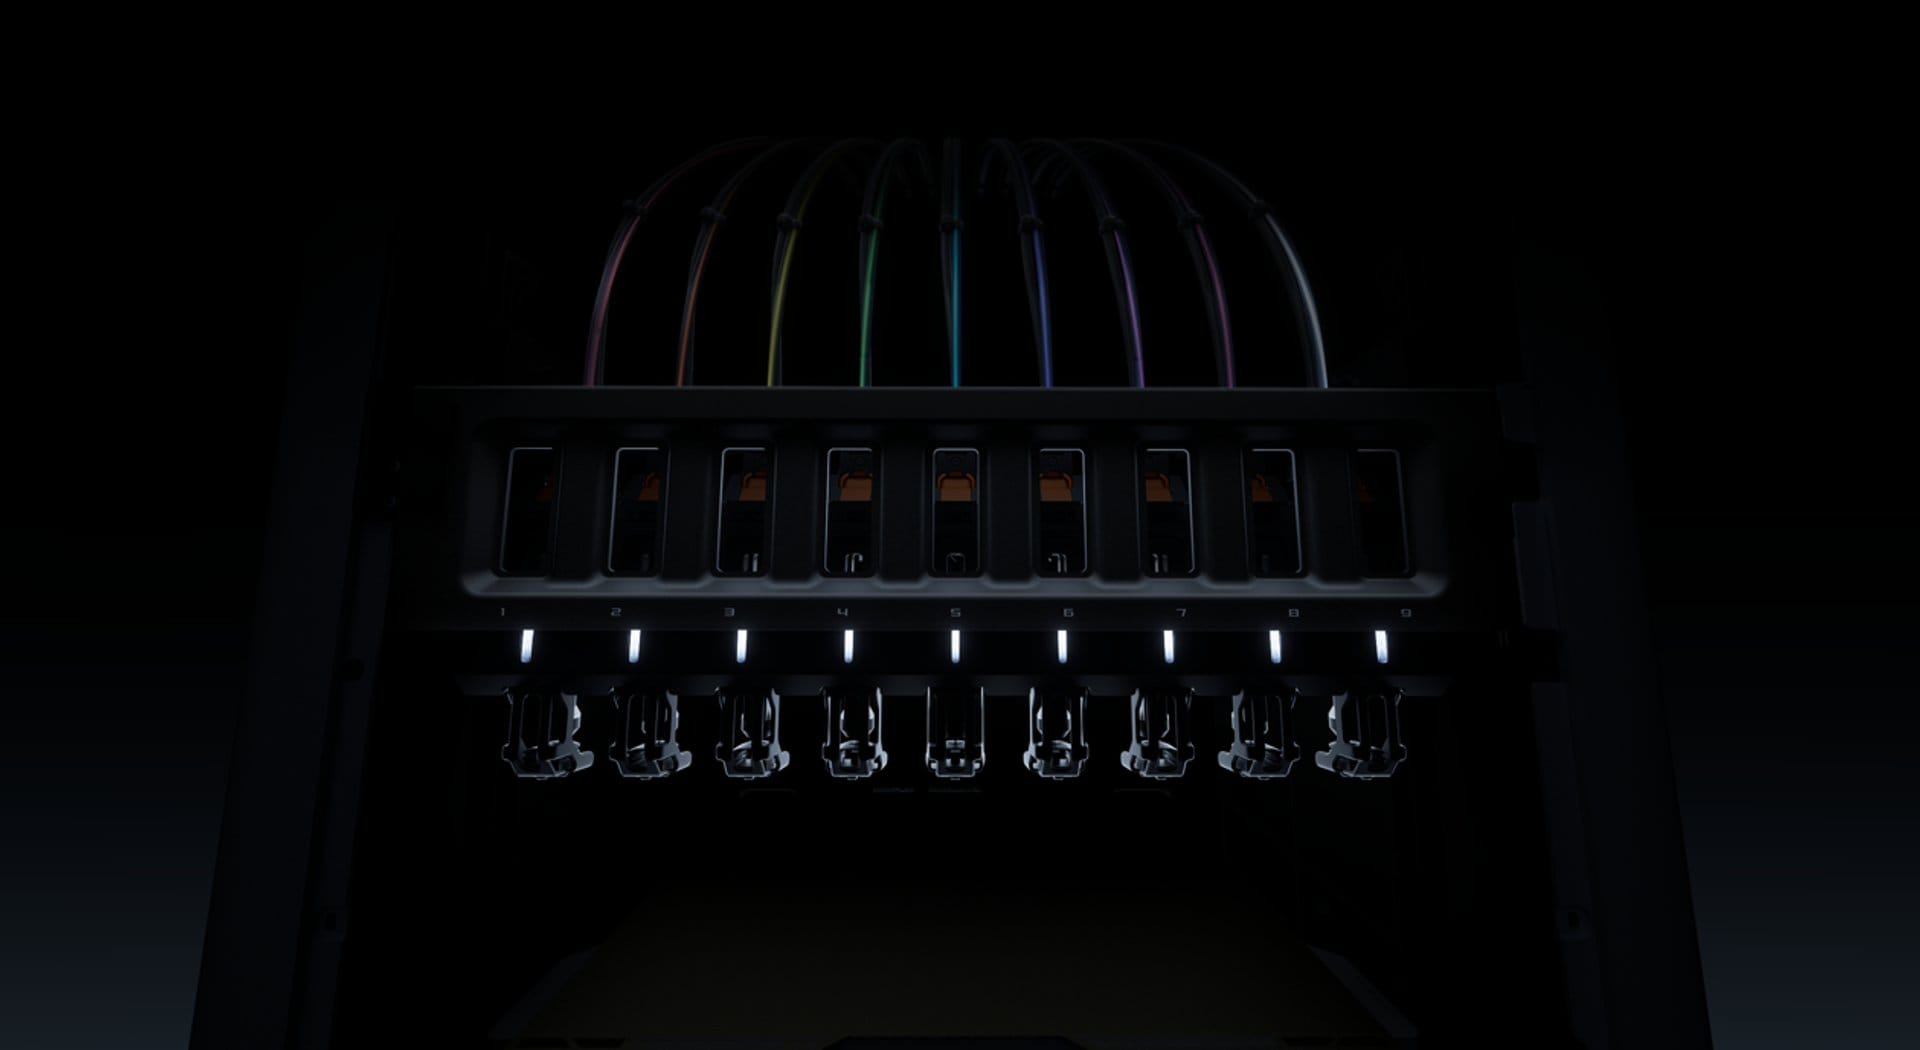
H3C에서는 각 PrintTool이 자기 필라멘트 경로와 가열계를 갖는다. 반면 이동 헤드의 FlexFeed는 선택한 도구와 결합해 재료를 밀어 주는 공유 장치다. All3DP의 실물 관측에 따르면 압출 장치가 선택한 툴의 노출된 필라멘트 경로를 옆에서 물고, 능동적으로 파지 상태를 조절한다. [14]
재료 경로와 가열계는 도구마다 나누고, 이동 헤드의 압출부를 공유한다. 선택된 PrintTool은 이 헤드와 함께 움직인다. 따라서 ‘툴의 수’, ‘동시에 출력하는 노즐의 수’, ‘압출 장치의 구성’은 서로 다른 질문이다. 아홉 도구는 한 부품을 분담하는 선택지이지, 아홉 곳을 동시에 출력하는 사양이 아니다.
H2C와 비교하면 차이가 더 분명하다. H2C의 공식 설명서는 오른쪽 교환형 핫엔드 사이를 바꿀 때 AMS가 필라멘트를 회수·재공급한다고 설명한다. H3C는 툴별 경로에 재료를 남겨 둔다. [9] [14]
| 비교할 동작 | 단일 노즐에 여러 재료를 공급하는 방식 | H2C의 교환형 핫엔드 | H3C의 PrintTool |
|---|---|---|---|
| 다음 재료의 준비 | 공유 노즐로 새 재료를 공급 | 선택한 핫엔드로 재료를 다시 공급 | 툴별 경로에 재료를 장전해 대기 |
| 이전 색의 잔류물 | 공유 용융부에서 밀어낼 필요 | 전용 핫엔드로 색 혼입 부담 감소 | 전용 툴로 색 혼입 부담 감소 |
| 바뀔 때 남는 작업 | 회수·공급·색 세척·흐름 안정화 | 핫엔드 교체·회수·공급·흐름 안정화 | 툴 교체·필요한 닦기와 흐름 안정화 |
| 주로 줄이는 부담 | 자동화로 사람의 개입 감소 | 노즐 내부 색 세척 | 장거리 재공급과 색 세척 |
표는 구조 차이를 설명하기 위한 비교다. 세 방식의 모든 기종이 같은 시간·재료량을 쓰는 것은 아니다. H2C의 최대 6개 교환형 핫엔드와 별도 왼쪽 핫엔드도 H3C의 아홉 독립 경로와 일대일로 같은 구성이 아니다. [9]
분석의 초점은 두 가지다. 첫째, 색이 섞이지 않도록 용융부를 분리하는 것과 재료를 빨리 바꾸도록 급지 경로를 분리하는 것은 다른 문제다. 둘째, 같은 층에서 재료를 자주 오갈수록 경로 분리의 이익이 반복해서 쌓인다. 네 색을 수백 번 바꾸는 피규어가 아홉 색을 한 번씩만 쓰는 장식판보다 전환 성능에 더 민감할 수 있다.
3. 3.4초·6초·8.8초·14초: 무엇을 재었는지부터 봐야 한다
Active Pre-Heat는 다음 도구가 필요해진 뒤에 가열을 시작하는 대신, 현재 도구가 출력하는 시간을 준비에 이용한다. 출력 공간에서 물러나는 랙은 대기 도구와 튜브를 치워 놓는 역할을 한다. [2]
한 번의 재료 전환을 시간 순서로 나누면 다음처럼 이해할 수 있다.
- 현재 재료로 출력하면서 다음 툴의 가열을 진행한다.
- 사용하던 툴을 반납하고 다음 툴을 가져온다.
- 필요한 노즐 닦기와 프라이밍을 수행한다.
- 모델의 다음 경로로 이동해 압출을 재개한다.
실제 총시간은 이 중 어느 단계까지 재는지, 예열이 얼마나 겹쳐 처리되는지, 타워까지 얼마나 움직이는지에 영향을 받는다. 공식 수치와 리뷰어의 기록을 같은 실험의 반복 결과로 묶으면 안 되는 이유다.
| 공개 수치 | 누가 제시했나 | 포함 범위·해석 |
|---|---|---|
| 3.4초 | Bambu Lab | 기계적인 툴 교체 |
| 최단 6초 | Bambu Lab | 다음 재료의 출력 재개까지 |
| 6초 | Tom’s Hardware | 리뷰에서 한 색 출력부터 다음 색 출력까지 관측 |
| 8.8초 | China Gadgets | 와이핑과 프라임 타워의 선 출력까지 포함해 측정 |
| 평균 약 14초 | All3DP | 동일 재료의 다색 작업에서 프라임 타워를 포함해 관측 |
제조사 발표와 각 매체의 직접 사용 기록이다. 시험 모델·설정·동작 범위가 달라 단일 성능값으로 평균 내거나 우열을 판정할 수 없다. [3] [5] [6] [14]
전환 횟수가 많을수록 한 번의 시간 차이가 커진다
편집부가 단순화한 시간 모델은 총시간 ≈ 모델·서포트를 쌓는 시간 + 재료 전환에 쓰는 시간 + 초기 준비 시간이다. 전환 부분은 각 교체에 실제로 더해지는 시간을 합산해야 한다. 예열처럼 현재 출력과 겹치는 동작은 별도 시간으로 다시 더하지 않아야 한다.
예를 들어 전환이 1,000번이라면 한 번당 1초 차이는 약 16분 40초, 6초 차이는 100분이 된다. 이는 특정 경쟁 제품 대비 H3C의 절감량이 아니라 전환 횟수의 영향을 보여주는 산술 예시다. 반대로 색을 세 번만 바꾸는 작업은 한 번의 전환이 빨라져도 전체 결과가 크게 달라지기 어렵다.
그래서 실제 구매 판단에는 최대 이동 속도보다 대표 모델의 전환 횟수와 예상 완성 시간이 더 유용하다. 부품 자체를 오래 쌓는 큰 단색 출력과, 작은 형상 사이에서 색을 계속 바꾸는 다색 출력은 같은 장비의 장점을 서로 다르게 사용한다.
독립 노즐에서도 프라임 타워가 남는 이유
색을 밀어내기 위한 배출물과 다음 압출을 안정시키기 위한 프라임 타워는 목적이 다르다. 전용 노즐이 전자의 부담을 줄여도, 쉬던 노즐의 압출 상태를 맞추는 작업까지 자동으로 사라지는 것은 아니다. H2C 공식 매뉴얼도 교체 후 타워에 압출해 압력을 안정시키는 과정을 설명한다. [9]
Tom’s Hardware의 출력 사례는 그 차이를 보여준다.
| 모델 | 장비·색상 수 | 기록된 완성 시간 | 기록된 배출물·타워 |
|---|---|---|---|
| Steampunk Dragon | H3C·8색 | 24시간 미만 | 타워 68 g |
| 같은 모델의 이전 출력 | Kobra 3 Max·8색 | 37시간 28분 | 배출물·타워 합계 267 g |
| Princess Donut & Mongo | H3C·9색 | 15시간 12분 | 타워 152.6 g |
| 같은 모델 | H2C·5색 | 24시간 44분 | 타워 111.4 g |
첫 비교는 장비·조건이 다르고, 두 번째는 색상 수가 다르다. H3C의 9색 시험에는 기본 2.85 mm 툴을 추가 1.75 mm 툴로 교체했다. 따라서 이 표로 보편적인 속도·폐기량 절감률을 만들 수는 없다. [5]
여기서 얻을 실무적인 판단은 시간이 줄었다고 타워 재료도 같은 비율로 줄어드는 것은 아니라는 점이다. 판매용 제품에서는 모델 무게에 타워·서포트·실패분을 더해 완성품 하나당 재료량을 계산해야 한다. 같은 모델 여러 개를 한 판에 배치해 전환 부담을 분산할 수 있지만, 배치 수와 경로에 따른 결과는 다시 슬라이싱해 확인해야 한다.
4. AMS 3H: 보관·건조·자동 급지를 서로 구분해야 한다
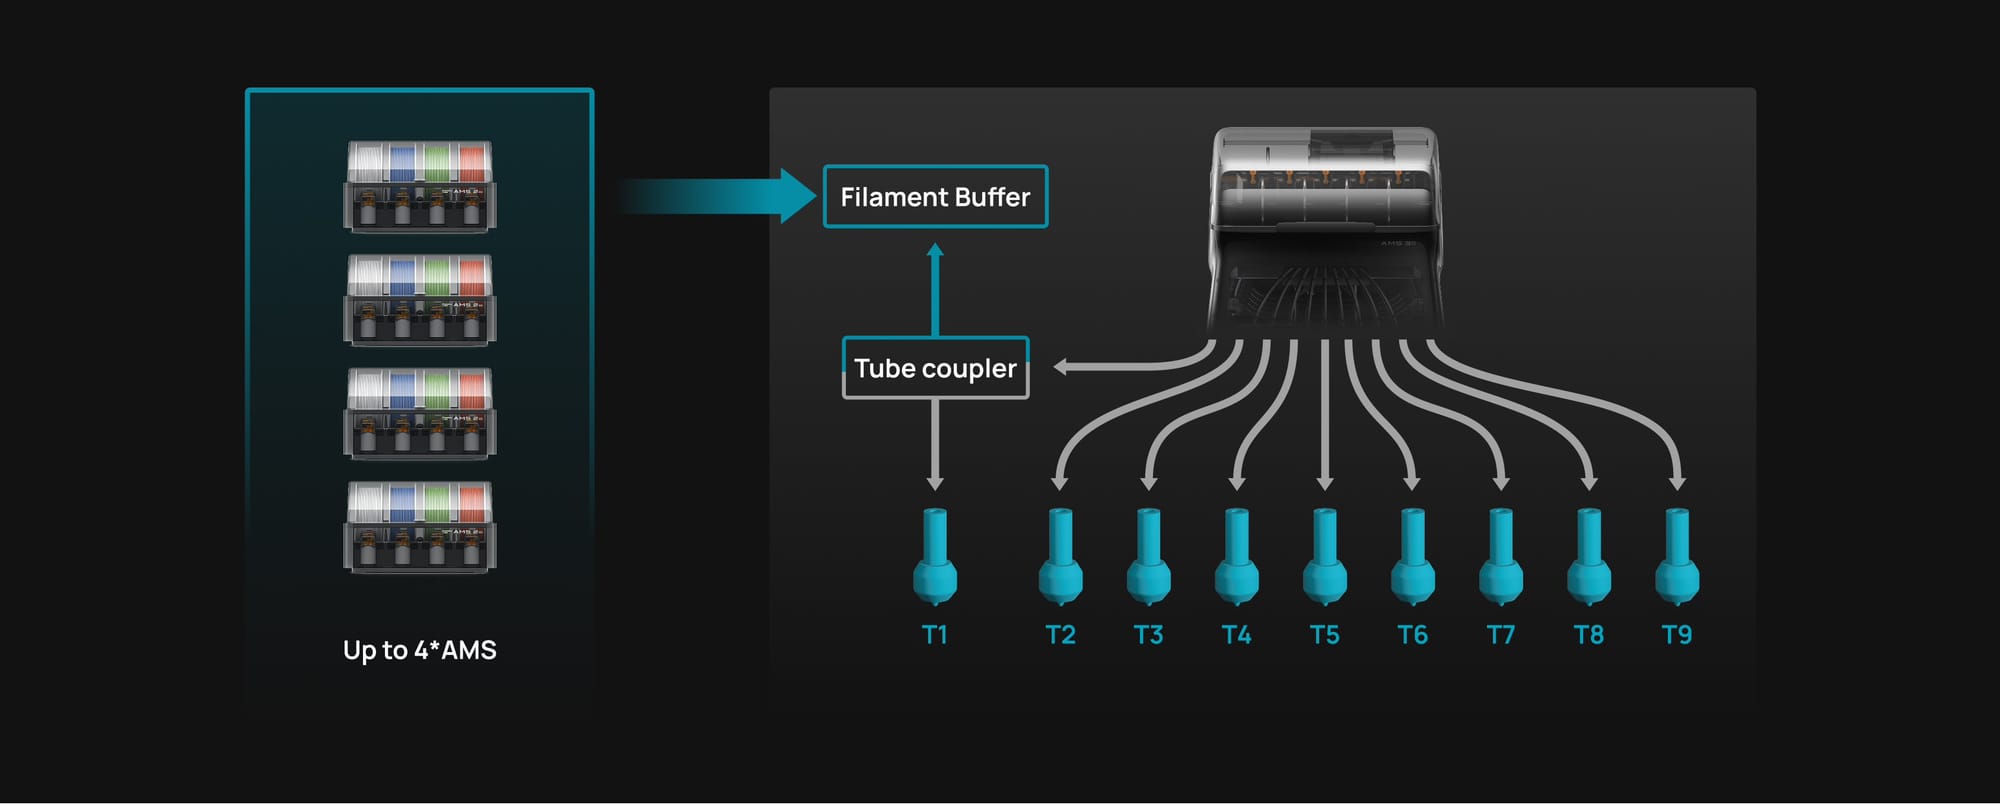
AMS 3H는 9롤을 밀폐 보관하고 두 필라멘트 슬롯에서만 최고 85°C로 능동 건조한다. 외부 AMS를 연결하면 최대 24개 재료로 확장할 수 있다. [3]
외부 AMS는 하나의 PrintTool로 모인다. 따라서 그 경로 내부의 재료 변경은 독립 툴끼리 바꾸는 동작과 다르다. [2]
이 때문에 자주 바뀌는 색에는 전용 경로를 주고, 한 작업에서 드물게 등장하는 재료를 확장 경로에 배치하는 식의 판단이 필요하다. 최대 연결 수보다 중요한 것은 자주 일어나는 전환을 어느 경로에서 처리하느냐다.
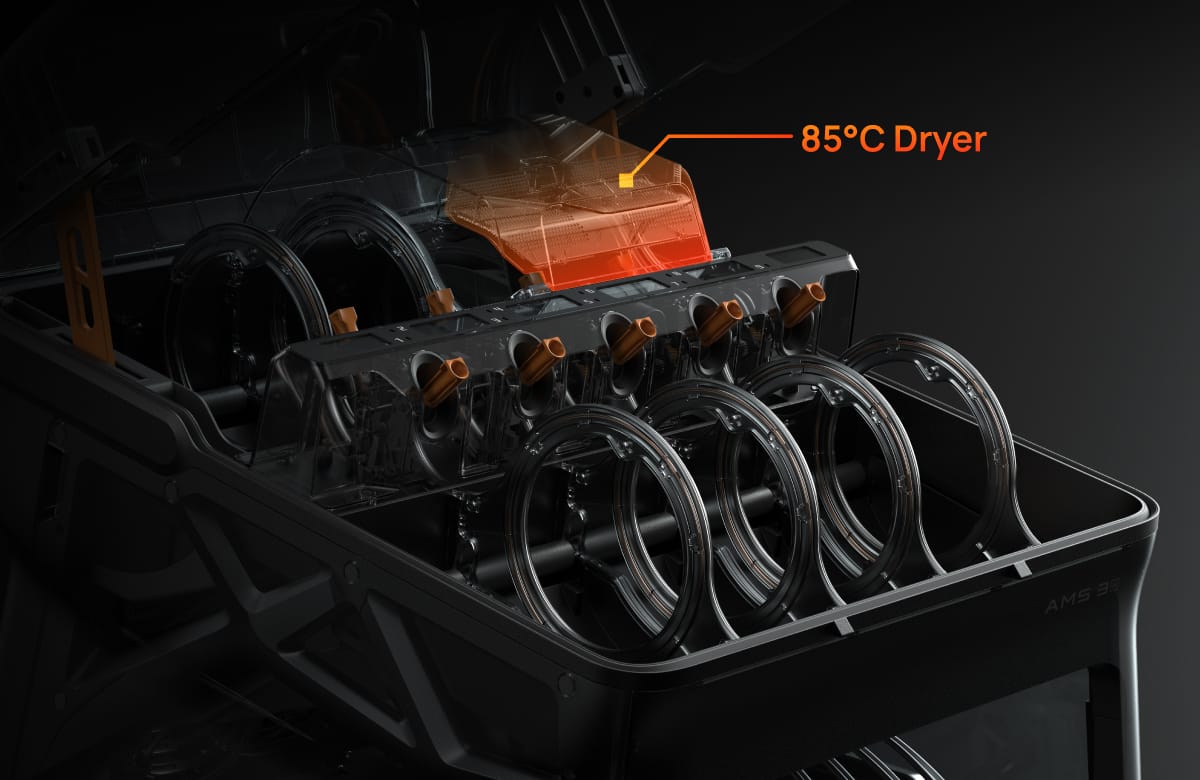
Tom’s Hardware의 사용 설명을 정리하면 자동화 범위도 더 선명해진다. 일반적인 비연질 1.75 mm 재료는 피더에 넣으면 자동 공급된다. 그러나 AMS 3H에는 스풀을 되감는 동력 롤러가 없다. 언로드 명령 후 남은 필라멘트를 회수하는 과정에는 사람의 손이 필요하며, 부드러운 TPU와 2.85 mm 재료는 바이패스 경로를 수동으로 준비한다. [5]
즉 출력 중 재료가 바뀌는 동작, 새 스풀을 연결하는 동작, 다 쓴 재료를 빼는 동작을 나눠 봐야 한다. 자주 쓰는 구성을 유지하면 독립 경로의 이점을 살리기 쉽다. 반면 주문마다 색과 재료를 모두 바꾼다면 스풀 교체·급지 준비 시간도 작업 시간에 포함해야 한다.
건조 슬롯의 역할도 구체적인 사례로 볼 필요가 있다. VoxelMatters는 충분히 말리지 않은 수용성 서포트가 걸릴 수 있다는 경고를 무시하고 이미 연화된 재료를 넣었다가 급지 문제를 겪었다. 리뷰어는 이를 준비 과정의 잘못으로 구분했다. [13]
이 사례는 ‘출력 중 건조’가 이미 급지에 문제가 생긴 젖은 재료를 즉시 정상 상태로 돌리는 기능은 아니라는 점을 보여준다. 출력 전에 재료 상태를 갖추는 작업과 출력 도중 상태를 유지하는 작업을 구분해야 한다. 흡습에 민감한 재료를 여러 개 사용할수록 건조 순서와 보관 시간을 함께 계획할 필요가 있다.
아홉 자리는 색·소재·노즐 구경이 함께 나눠 쓴다
다음은 기능을 이해하기 위한 편집부의 도구 배정 예시다. 제조사 추천 구성이나 모든 재료를 한 부품에 함께 쓰는 검증된 레시피가 아니다.
| 준비해 둘 용도 | 가정한 도구 구성 | 차지하는 자리 |
|---|---|---|
| 색 혼합 | CMYKW 다섯 재료, 각 0.4 mm | 5 |
| 전용 서포트 | 작업에 맞는 지지재, 0.4 mm | 1 |
| 작은 문자·눈금 | 일반 재료, 0.2 mm | 1 |
| 큰 몸체 | 일반 재료, 0.6 mm | 1 |
| 부드러운 부품 | 2.85 mm TPU용 0.4 mm | 1 |
| 합계 | 색·소재·구경을 함께 준비 | 9 |
같은 흰색 PLA라도 0.2 mm와 0.4 mm로 쓰려면 서로 다른 도구 자리를 차지한다. 아홉 자리를 모두 색에 배분하면 정밀 노즐이나 별도 서포트용 자리가 줄어든다. 따라서 H3C는 ‘아홉 색 프린터’로만 보기보다 자주 쓰는 제작 방식을 아홉 경로에 배치하는 장비로 이해하는 편이 실용적이다.
5. FlexFeed와 2.85 mm TPU: 굵기를 키우면 무엇이 달라지나
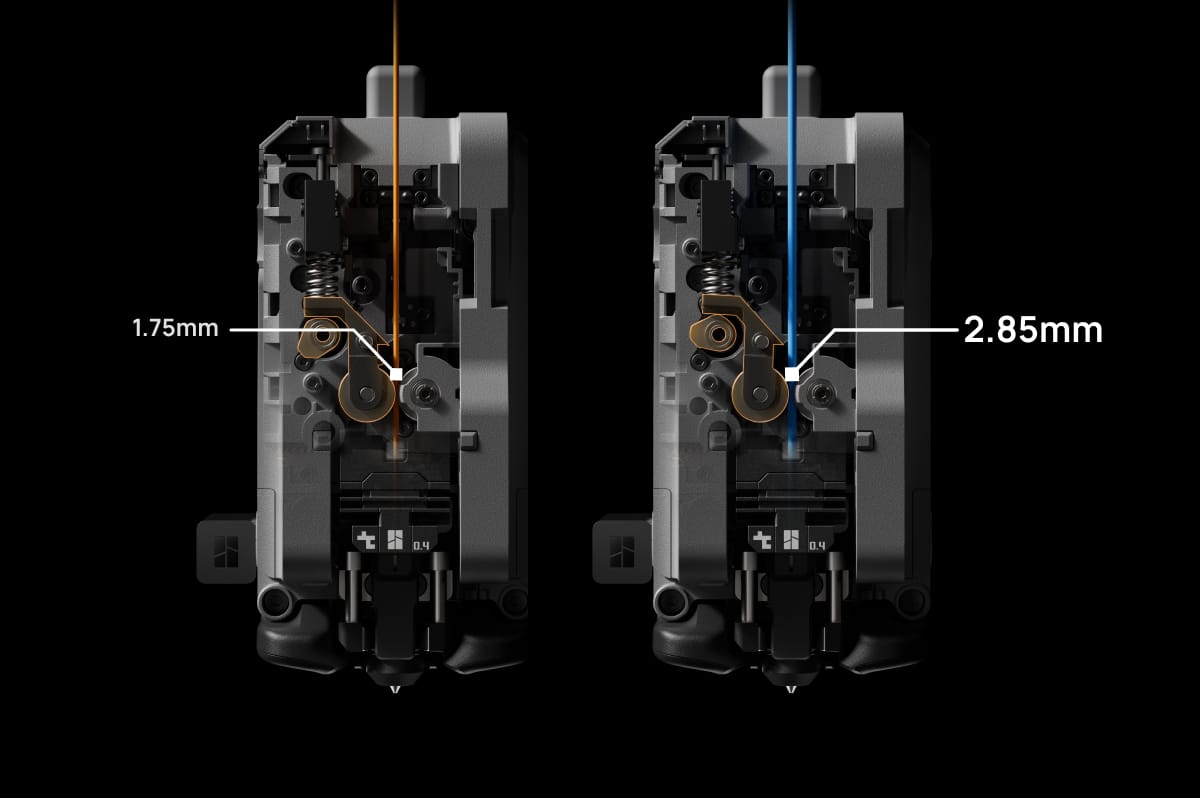
연질 필라멘트는 노즐까지 밀려가는 동안 휘거나 구겨질 수 있다. 뱀부랩은 굵은 TPU 경로와 FlexFeed의 파지 조절을 통해 이 문제를 줄인다고 설명한다. TPU 75A에서는 최대 3배의 유량을 제시하지만, 이는 제조사 비교치이며 완성품 출력시간이 3분의 1이 된다는 뜻은 아니다. [3]
굵기의 의미는 간단한 기하 계산으로도 설명할 수 있다. 원형 필라멘트의 단면적은 A = πd²/4, 체적 유량은 Q = A × 선형 이송 속도다.
| 편집부 계산 | 1.75 mm | 2.85 mm |
|---|---|---|
| 원형 단면적 | 약 2.405 mm² | 약 6.379 mm² |
| 단면적 비율 | 1 | 약 2.65 |
| 같은 체적을 공급할 때 필요한 이송 길이 | 100% | 약 37.7% |
| 같은 체적 유량을 만들 때 필요한 선형 이송 속도 | 100% | 약 37.7% |
같은 양을 노즐에 보내려면 굵은 필라멘트는 더 짧은 길이만 이동하면 된다. 이 계산은 왜 굵은 연질재료 경로가 유용한지 이해하는 출발점이다. 다만 실제 출력 유량은 히터가 녹일 수 있는 양, 노즐의 저항, 압출부의 파지, 출력물 냉각과 형상까지 함께 제한한다. 단면적이 2.65배라는 계산을 실제 출력속도 2.65배로 바꿀 수는 없다.
공식 FlexFeed 영상도 두 굵기에 맞춰 급지부가 움직이는 구조를 보여준다. [1]
연질재료의 성능은 유량 외에 형상과 경도에서도 갈린다
China Gadgets는 검정 1.75 mm TPU 90A와 빨강 2.85 mm TPU 75A를 함께 사용한 휴대폰 케이스를 2시간 25분에 완성했다. 서로 다른 굵기와 경도의 재료를 한 작업에 배치한 직접 사용 사례다. [6]
이런 조합에서는 완성품의 어느 부분이 형태를 유지하고, 어느 부분이 눌리거나 늘어나야 하는지부터 정해야 한다. 동일한 TPU도 벽 두께, 빈 공간, 격자 구조에 따라 체감 강성이 달라진다. 재료의 Shore 경도만 바꾸는 설계와 같은 재료의 구조를 바꾸는 설계는 결과와 준비 비용이 다를 수 있다.
자신의 모델을 시험한다면 작은 샘플에서 벽·격자·연결부를 먼저 비교하는 방식이 합리적이다. 프린터가 더 부드러운 재료를 밀 수 있게 됐다는 사실과 제품이 원하는 촉감·복원력·내구성을 갖췄다는 판단 사이에는 여전히 설계와 검증 과정이 있다.
6. 복합 소재의 실전: 긴 출력보다 검증된 설계가 중요할 수 있다
VoxelMatters의 두 TPU 시험은 흥미로운 대비를 이룬다. DJI Osmo 케이스 내부용 작은 망구조는 반복적으로 멈추고 압출부에 재료가 걸렸다. 이후 시험한 Bambu Lab 제공 multi-flex 신발 파일은 TPU와 PLA 지지부·경질 부분을 조합해 거의 80시간을 중단 없이 완료했다. [13]
이것만으로 전체 제품의 성공률을 계산할 수는 없다. 그러나 작은 출력은 쉽고 긴 출력은 어렵다는 예상이 항상 맞는 것은 아니라는 점은 보여준다. 이 사례에서 더 유용한 변수는 재료와 형상, 지지부, 프로파일이 함께 준비된 파일이었는지다. 성공한 제조사 예제와 비슷한 구조를 자기 모델에 옮길 때도 같은 조건이 유지되는지 살펴야 한다.
TechRadar는 PLA 외벽과 TPU 내부 구조의 스피커를 제작했다. 다만 같은 프로젝트에 서로 다른 노즐 구경까지 적용하려던 시도는 아직 성공하지 못했다고 구분했다. 소재 조합에 성공한 사례를 혼합 구경까지 모두 검증한 사례로 확대하면 안 된다. [8]
잘 붙어야 하는 경계와 잘 떨어져야 하는 경계
복합 소재 설계에는 상반된 두 요구가 있다. 몸체와 완충부는 사용 중 분리되지 않아야 하지만, 모델과 서포트는 출력 뒤 떼어낼 수 있어야 한다. 같은 ‘다중 소재’ 기능이라도 접합부에서 원하는 성질은 다르다.
H2C 공식 매뉴얼은 서로 다른 재료의 결합에 빔 인터로킹 같은 기계적 맞물림을 안내한다. [9] 이를 H3C에 적용할 때의 설계 질문은 명확하다. 평평한 면의 접착만으로 버틸 것인지, 구멍·홈·겹침 구조로 힘을 전달할 것인지 판단해야 한다. 이는 H3C의 접착강도 측정값이 아니라 복합 부품을 설계하는 관점이다.
열 조건도 공유된다. 각 툴은 자기 노즐 온도를 가질 수 있지만, 한 출력물은 같은 베드와 챔버 안에 놓인다. 한 재료에 필요한 열 환경이 다른 재료의 형상 유지에 적합한지, 수축 차이가 경계를 당기는지까지 검토해야 한다. 독립 급지는 재료를 바꾸는 문제를 줄이고, 설계는 서로 다른 재료가 함께 기능하는 문제를 해결한다.
China Gadgets는 신발 슬라이싱 과정에서 ‘No valid nozzle found’ 오류를 겪었고, 일부 작업은 사용자 지정 모드에서 PrintTool을 수동 배정해 진행했다. 이는 출시 리뷰 당시의 경험이며 정식 버전에도 같은 오류가 남아 있다고 확인된 것은 아니다. [6]
완성된 3MF를 가져오는 사용자는 노즐·재료 연결을 확인하는 법이 필요하고, 직접 설계하는 사용자는 부품 분할과 재료 경계까지 결정해야 한다. 자동화가 넓어질수록 처음 배정한 재료와 도구가 의도대로 연결됐는지 확인하는 단계의 가치도 커진다.
7. 혼합 구경 출력: 작은 글자 때문에 큰 몸체까지 느리게 만들 필요를 줄인다
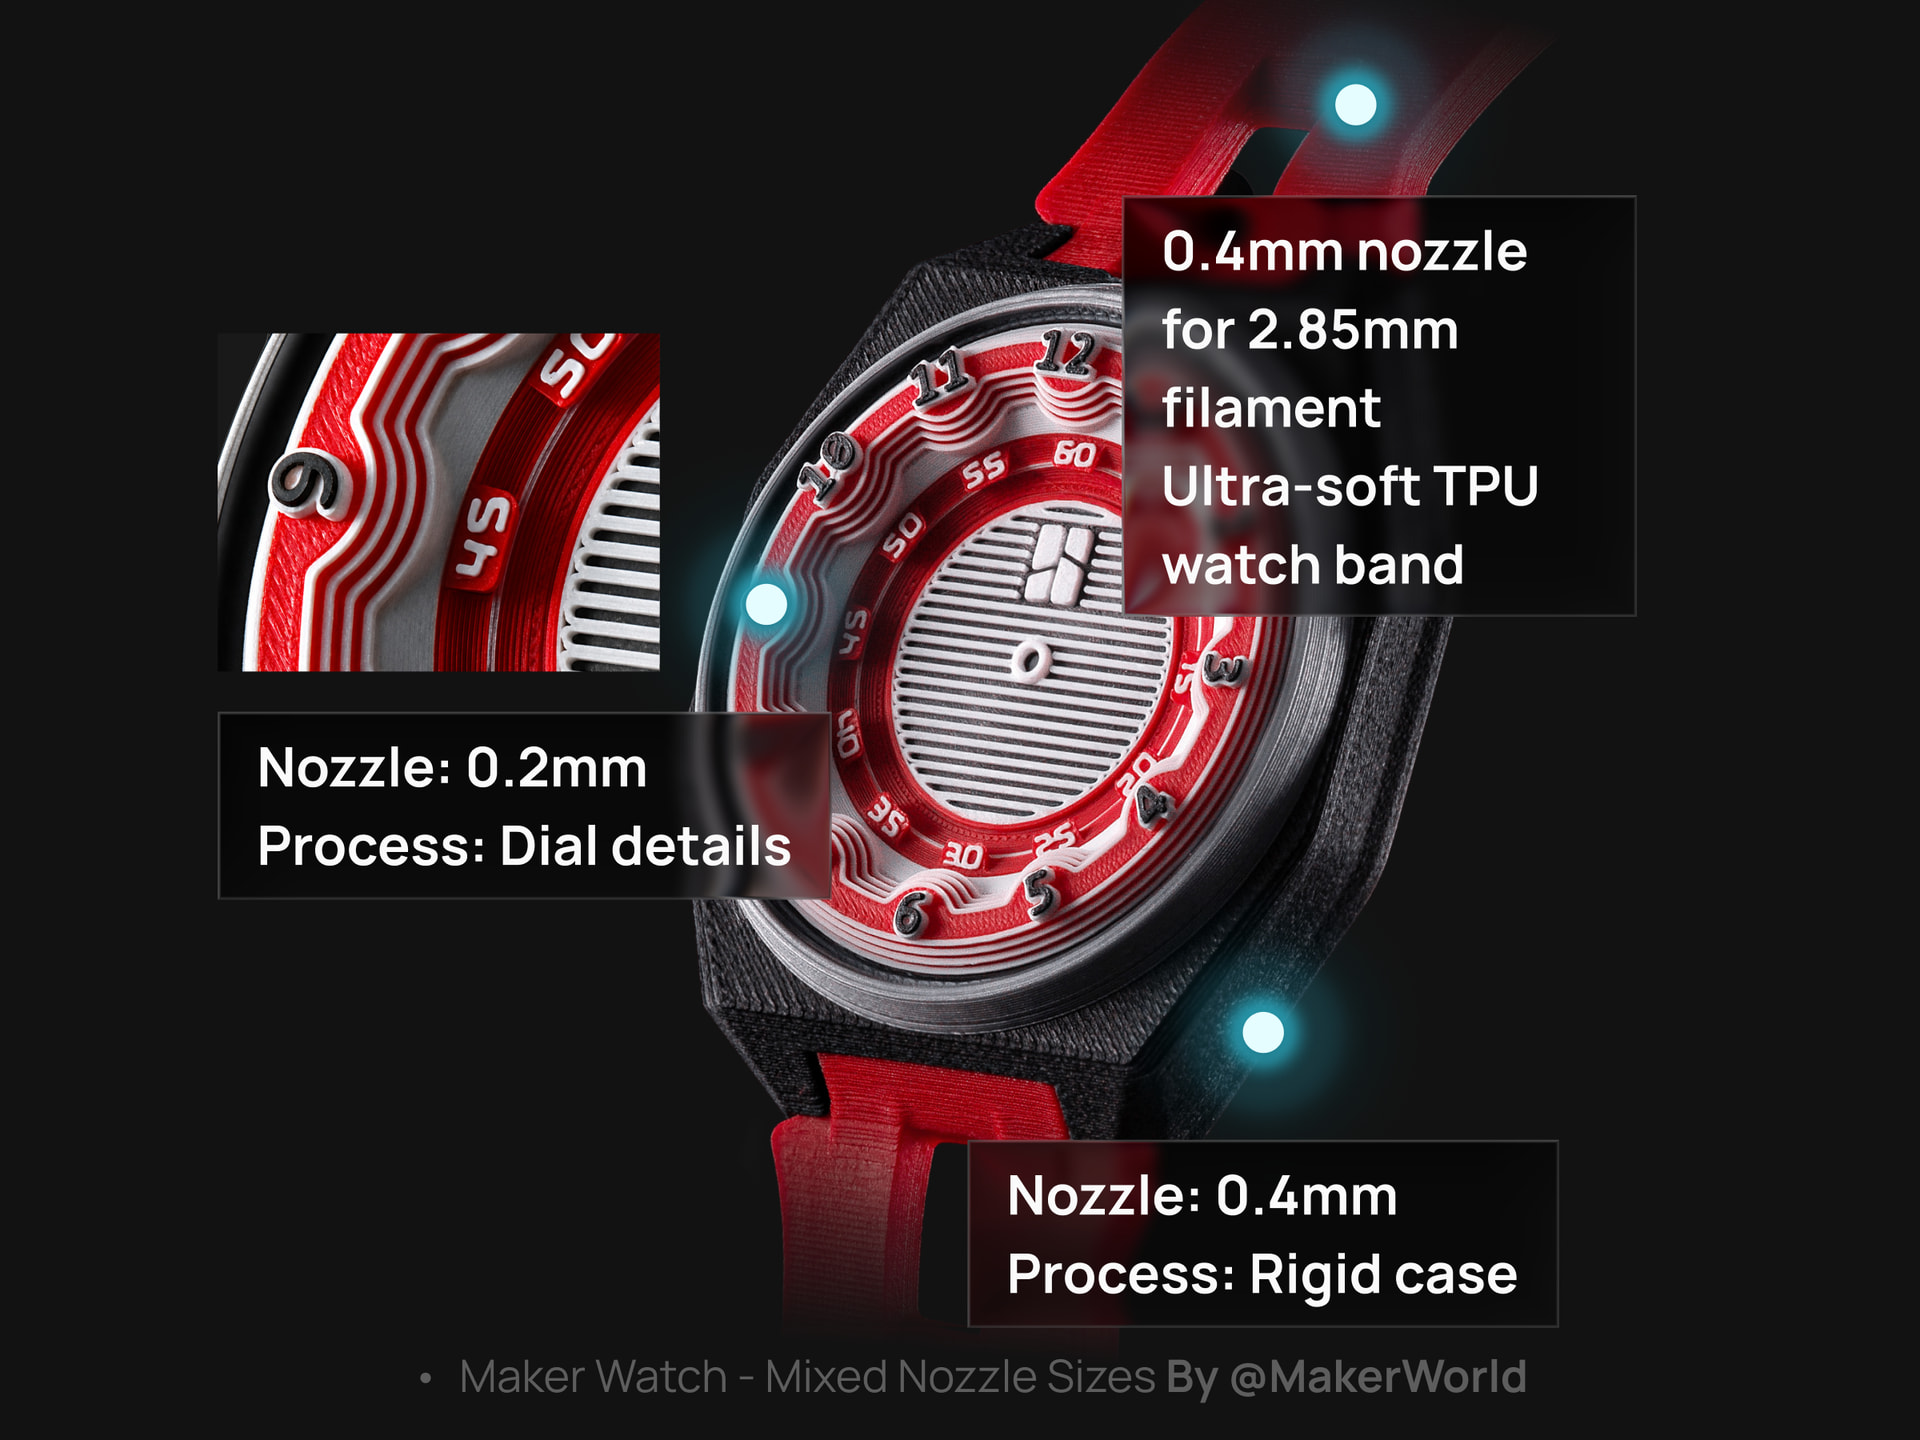
작은 노즐은 좁은 경로와 세부 형상에, 큰 노즐은 넓은 면적과 큰 몸체에 유리하다. H3C의 혼합 구경 기능은 한 작업 안에서 부위별로 이 역할을 배분한다. 공식 시계 외장 예시는 미세한 문자판과 단단한 케이스, 부드러운 밴드를 함께 다룬다. [4]
Bambu Studio 2.9.1은 같은 높이에서도 노즐마다 다른 층높이를 사용할 수 있게 했다. 이번 혼합 구경 지원은 H3C에 우선 적용된다. [12]
여기서 얻는 이익은 전체 모델을 가장 까다로운 부분에 맞추지 않아도 된다는 것이다. 예를 들어 작은 눈금 때문에 넓은 받침대까지 작은 노즐과 얇은 층으로 만들던 작업이라면 역할 분담의 가치가 크다. 반대로 작은 노즐이 필요한 영역이 여러 높이에 걸쳐 이어지면 교체 부담도 커질 수 있다. 같은 층에서는 작은 노즐의 경로를 묶어 처리할 수 있으므로, 형상이 흩어져 있다는 사실만으로 교체 횟수가 늘어나는 것은 아니다.
따라서 혼합 구경의 시간상 이익은 큰 노즐로 맡겨 줄 수 있는 출력량에서 생기고, 추가 전환과 경로 이동이 그 이익을 일부 사용한다. 모든 모델에서 무조건 더 빠르다는 결론보다, 몸체와 세부 영역의 비중을 보는 편이 정확하다.
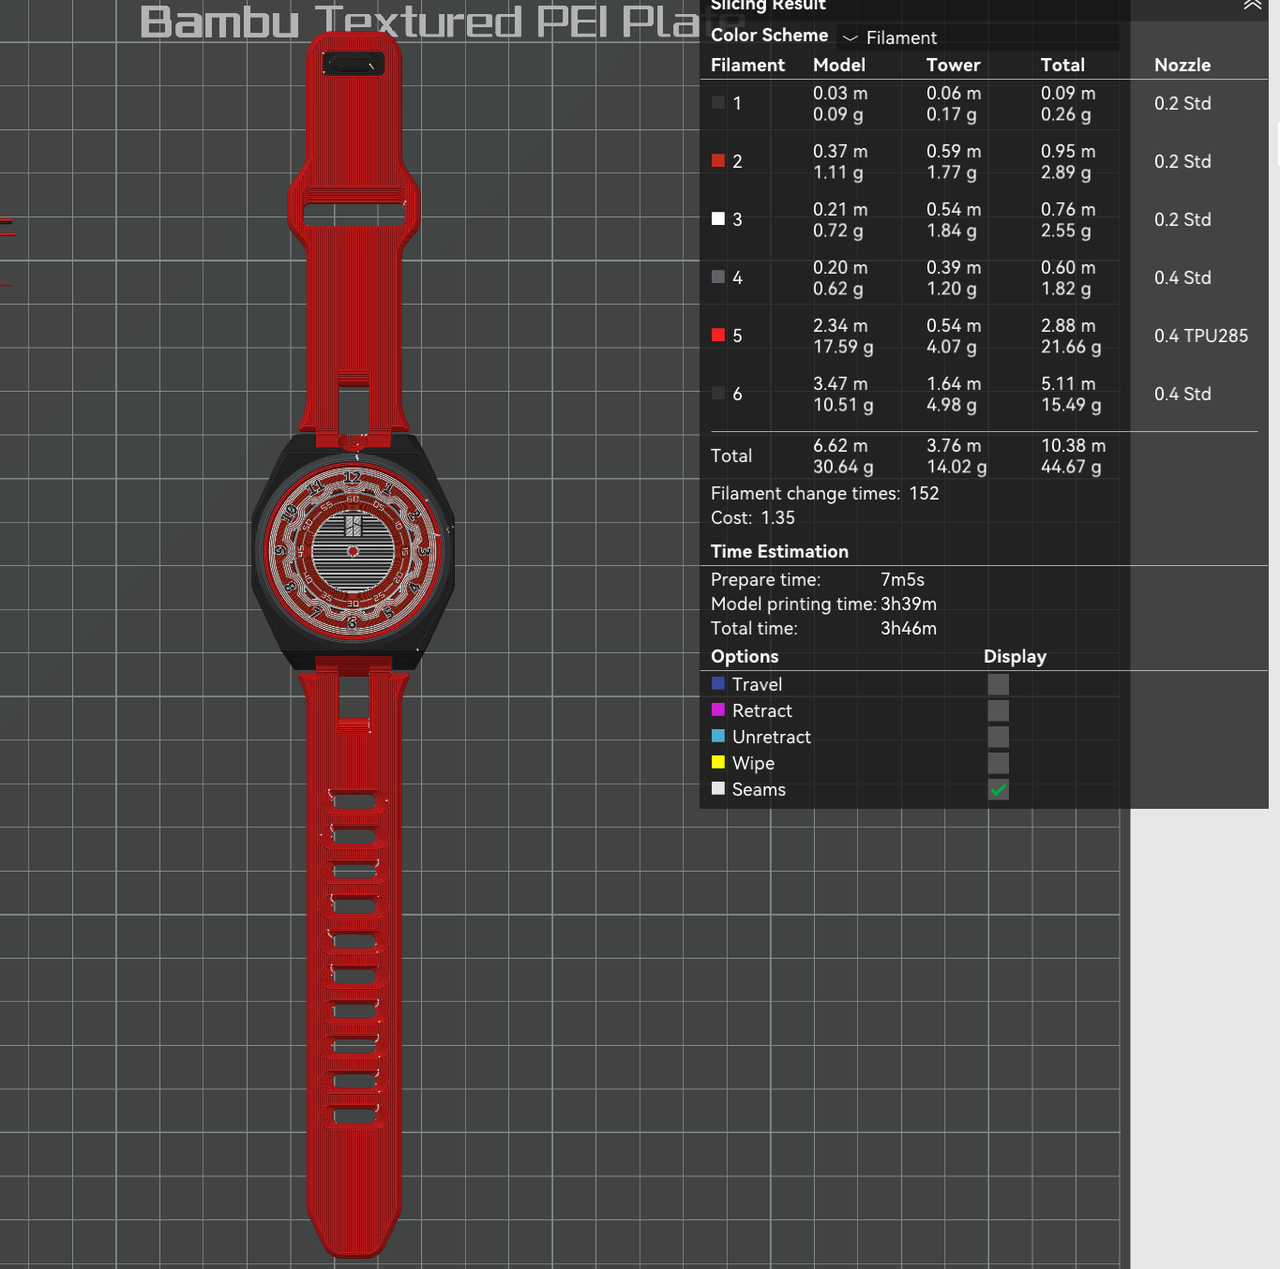
표시된 타워량을 총량으로 나누면 **약 31.4%**다. 해당 예제의 예상 비중이며 H3C 전체의 평균 폐기율이 아니다. [12]
152회는 ‘Filament change times’ 표시다. 모든 변경을 동일한 3.4초 교체로 환산하면 준비 동작과 경로 조건을 놓칠 수 있다. 노즐 배정 → 모델·타워 소비량 → 예상 총시간을 함께 읽는 것이 유용하다.
실제 준비 단계에서는 다음 네 가지를 같은 모델로 비교할 만하다.
- 현재 사용하던 단일 구경 설정과 혼합 구경 설정의 예상 시간.
- 작은 글자·구멍·모서리에서 실제로 달라지는 경로와 선폭.
- 새로 늘어난 타워·서포트와 재료별 소비량.
- 프로젝트가 요구하는 노즐과 실제 장착한 도구의 일치 여부.
마지막 항목은 예제 파일을 공유할 때 특히 중요하다. Studio 2.9.1은 프로젝트와 장비의 차이를 보여주고 일치하는 노즐이 없으면 수동 선택할 수 있도록 한다. [12] 다운로드한 파일이 좋은 출발점이어도 자신의 도구 구성과 같은지는 확인해야 한다.
8. CMYKW 색 혼합: 재료의 광학 특성과 슬라이서가 함께 만든 색
H3C의 Full Spectrum Color Mixing은 청록·자홍·노랑·검정·흰색, CMYKW의 얇은 층을 조합해 더 많은 색을 보이게 하는 방식이다. 여러 색을 하나의 용융실에서 섞어 새로운 단색 필라멘트처럼 뽑아내는 구조와는 다르다. [4]
층을 자주 바꾸는 혼색에서는 빠른 툴 전환이 표현의 비용을 낮춘다. 다섯 기본 재료로 색을 조합한다면 중간색마다 별도 스풀을 준비하는 부담도 줄일 수 있다. 동시에 표면에 어떤 층이 노출되는지, 재료가 빛을 얼마나 통과시키는지가 결과에 영향을 준다.
PLA Palette가 별도의 재료 세트인 이유
공식 보도자료는 PLA Palette의 CMYW 네 색을 불투명 기본색, K를 반투명 검정으로 설명한다. CMYW는 PLA Basic 기반에 안료를 조절했으며, 2 mm 벽에서 광투과율 1% 미만이라는 제조사 수치도 제시한다. [11]
이 특성을 보면 색 이름이 같은 임의의 다섯 필라멘트를 꽂는 것과 정해진 재료 세트로 색을 계산하는 것은 결과가 다를 수 있다. 혼합 비율이 같아도 안료의 양과 투과 특성이 바뀌면 눈에 보이는 색은 달라질 수 있기 때문이다. 반투명 검정이 있다는 공식 설명만으로 내부 알고리즘에서 검정층을 어떤 순서와 두께로 쓰는지까지 추정해서는 안 된다.
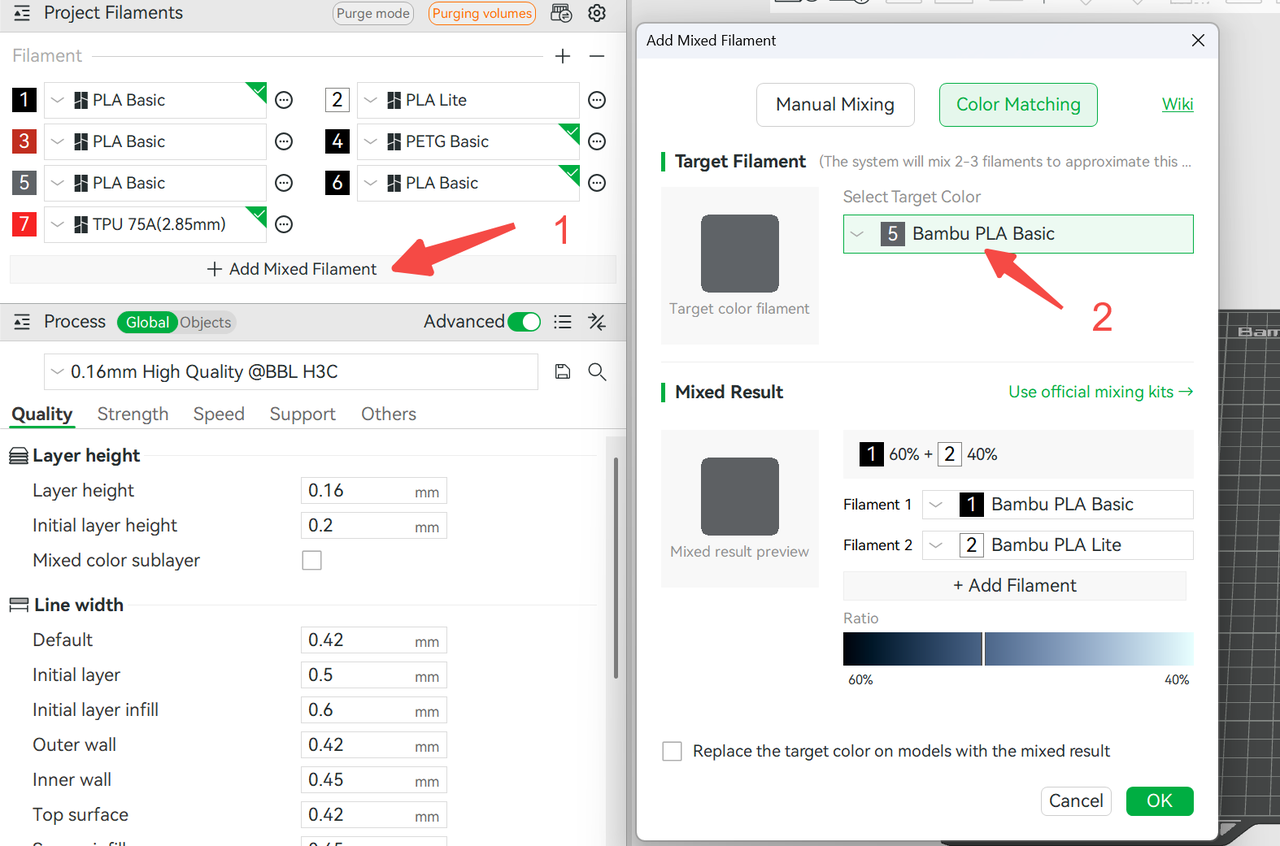
Studio 2.9.1은 Manual Mixing과 Color Matching을 한 화면에 모았다. 목표색에 맞는 조합을 계산하고 사용자가 조정할 수 있다. 혼색 sublayer는 H3C 0.4 mm 노즐의 0.2 mm·0.24 mm 층높이 프리셋에서 기본 활성화된다. [12]
이미지의 인터페이스는 작업 흐름을 보여주지만, 화면의 색이 출력물의 모든 면에서 그대로 보인다는 뜻은 아니다. 처음 사용할 때는 작은 색상 샘플을 같은 재료·층높이로 출력하고, 최종 제품에서 보게 될 방향과 조명에서 비교하는 편이 합리적이다. 특히 고객이 지정한 색이 있는 작업이라면 화면상 수치만으로 승인하기 어렵다.
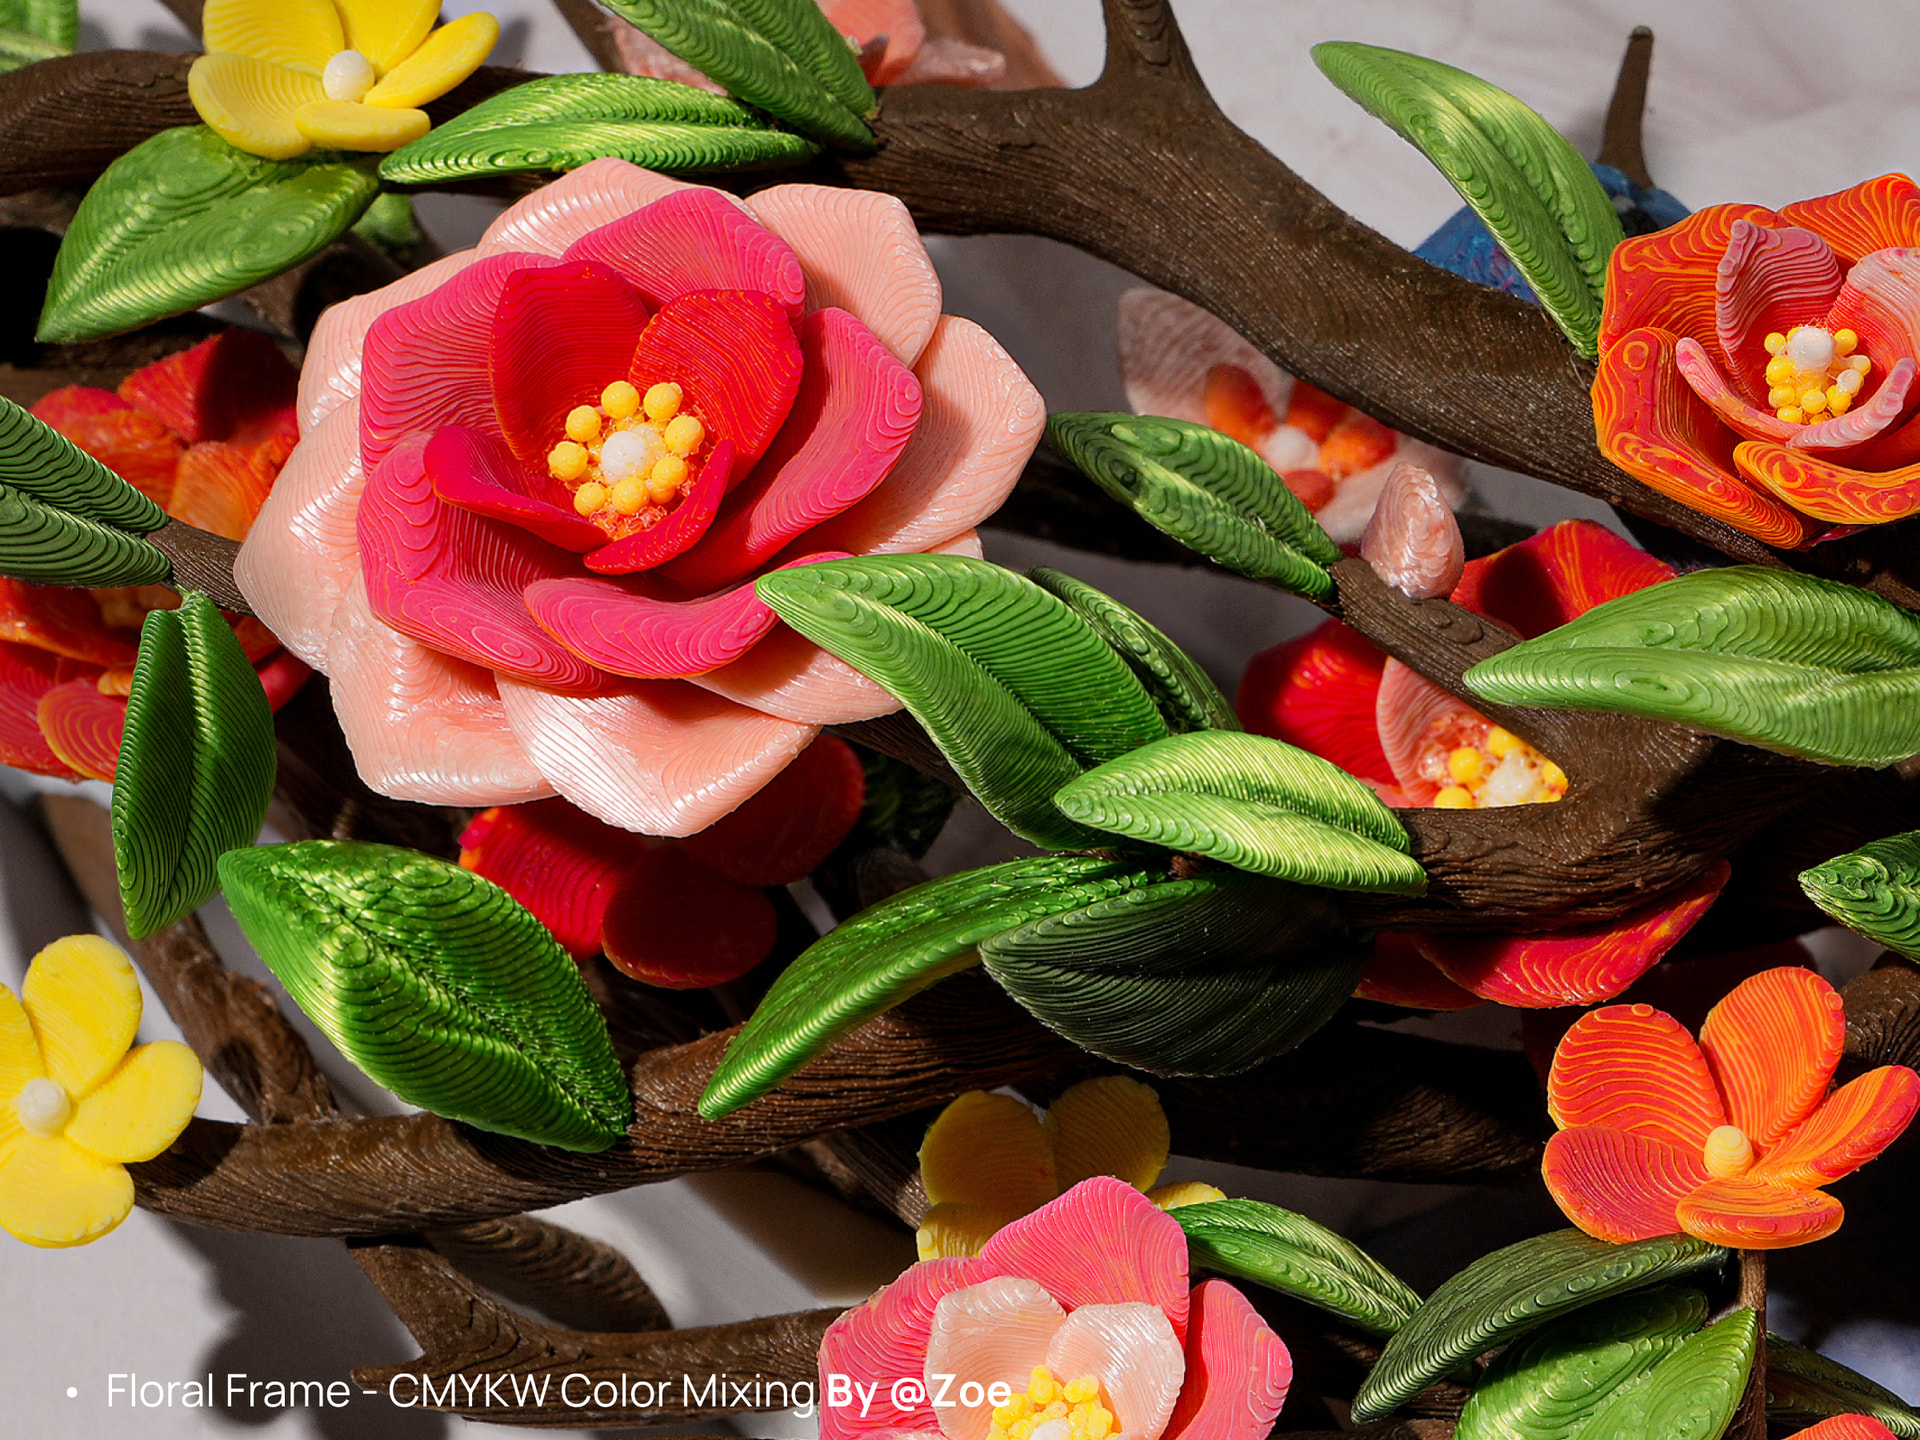
FauxHammer는 0.2 mm 층높이 샘플에서 정면의 혼합색과 위·아래에서 두드러지는 표면층의 색이 다르게 보이는 현상을 관찰했다. [7] 이 결과는 색 혼합을 평가할 때 단일 정면 사진 이상의 관찰이 필요함을 보여준다.
곡면 피규어, 평평한 로고, 경사진 문자판은 보는 방향과 드러나는 층이 다르다. 따라서 혼색의 활용 가치는 ‘몇 색을 만들 수 있나’에서 끝나지 않는다. 원하는 중간색을 얻는지, 경계가 얼마나 보이는지, 시야각에 따른 변화가 제품의 의도와 맞는지, 혼색을 더했을 때 시간과 타워가 얼마나 늘어나는지를 함께 판단해야 한다.
9. 자동 보정은 세 가지 문제를 해결한다: 도킹, 툴 좌표, 첫 층
자동 보정이라는 말 안에는 서로 다른 작업이 들어 있다. 공식 자료가 제시하는 도킹 보정·툴 오프셋 보상·베드 레벨링은 다음처럼 역할을 나눠 이해할 수 있다. [3]
| 보정 대상 | 맞추려는 기준 | 출력에서 중요한 이유 |
|---|---|---|
| 도킹 위치 | 툴을 집고 돌려놓는 위치 | 반복 교체가 안정적으로 이루어져야 함 |
| 툴 오프셋 | 각 노즐의 X·Y·Z 기준 | 다른 툴이 만든 색·재료 경계가 어긋나지 않아야 함 |
| 베드 높이 | 빌드판과 노즐의 간격 | 첫 층의 눌림과 접착을 일정하게 만들어야 함 |
아홉 도구가 각각 좋은 선을 그어도 기준점이 다르면 한 물체의 경계는 어긋날 수 있다. 특히 작은 문자 위에 다른 색을 올리거나, 얇은 경질·연질 경계를 맞추는 작업에서는 단일 노즐의 표면 품질만큼 도구 사이의 정렬이 중요해진다.
FauxHammer는 실물 리뷰에서 베드용 와전류 센서, 전용 보정 영역과 툴헤드 카메라를 이용한 노즐 정렬, 지시한 이송량과 실제 움직임을 비교하는 필라멘트 추적을 설명했다. [7] 이들은 각각 다른 오차를 다루므로 ‘카메라가 있으니 모든 것을 알아서 해결한다’는 식으로 묶기보다 기능별로 보는 편이 정확하다.
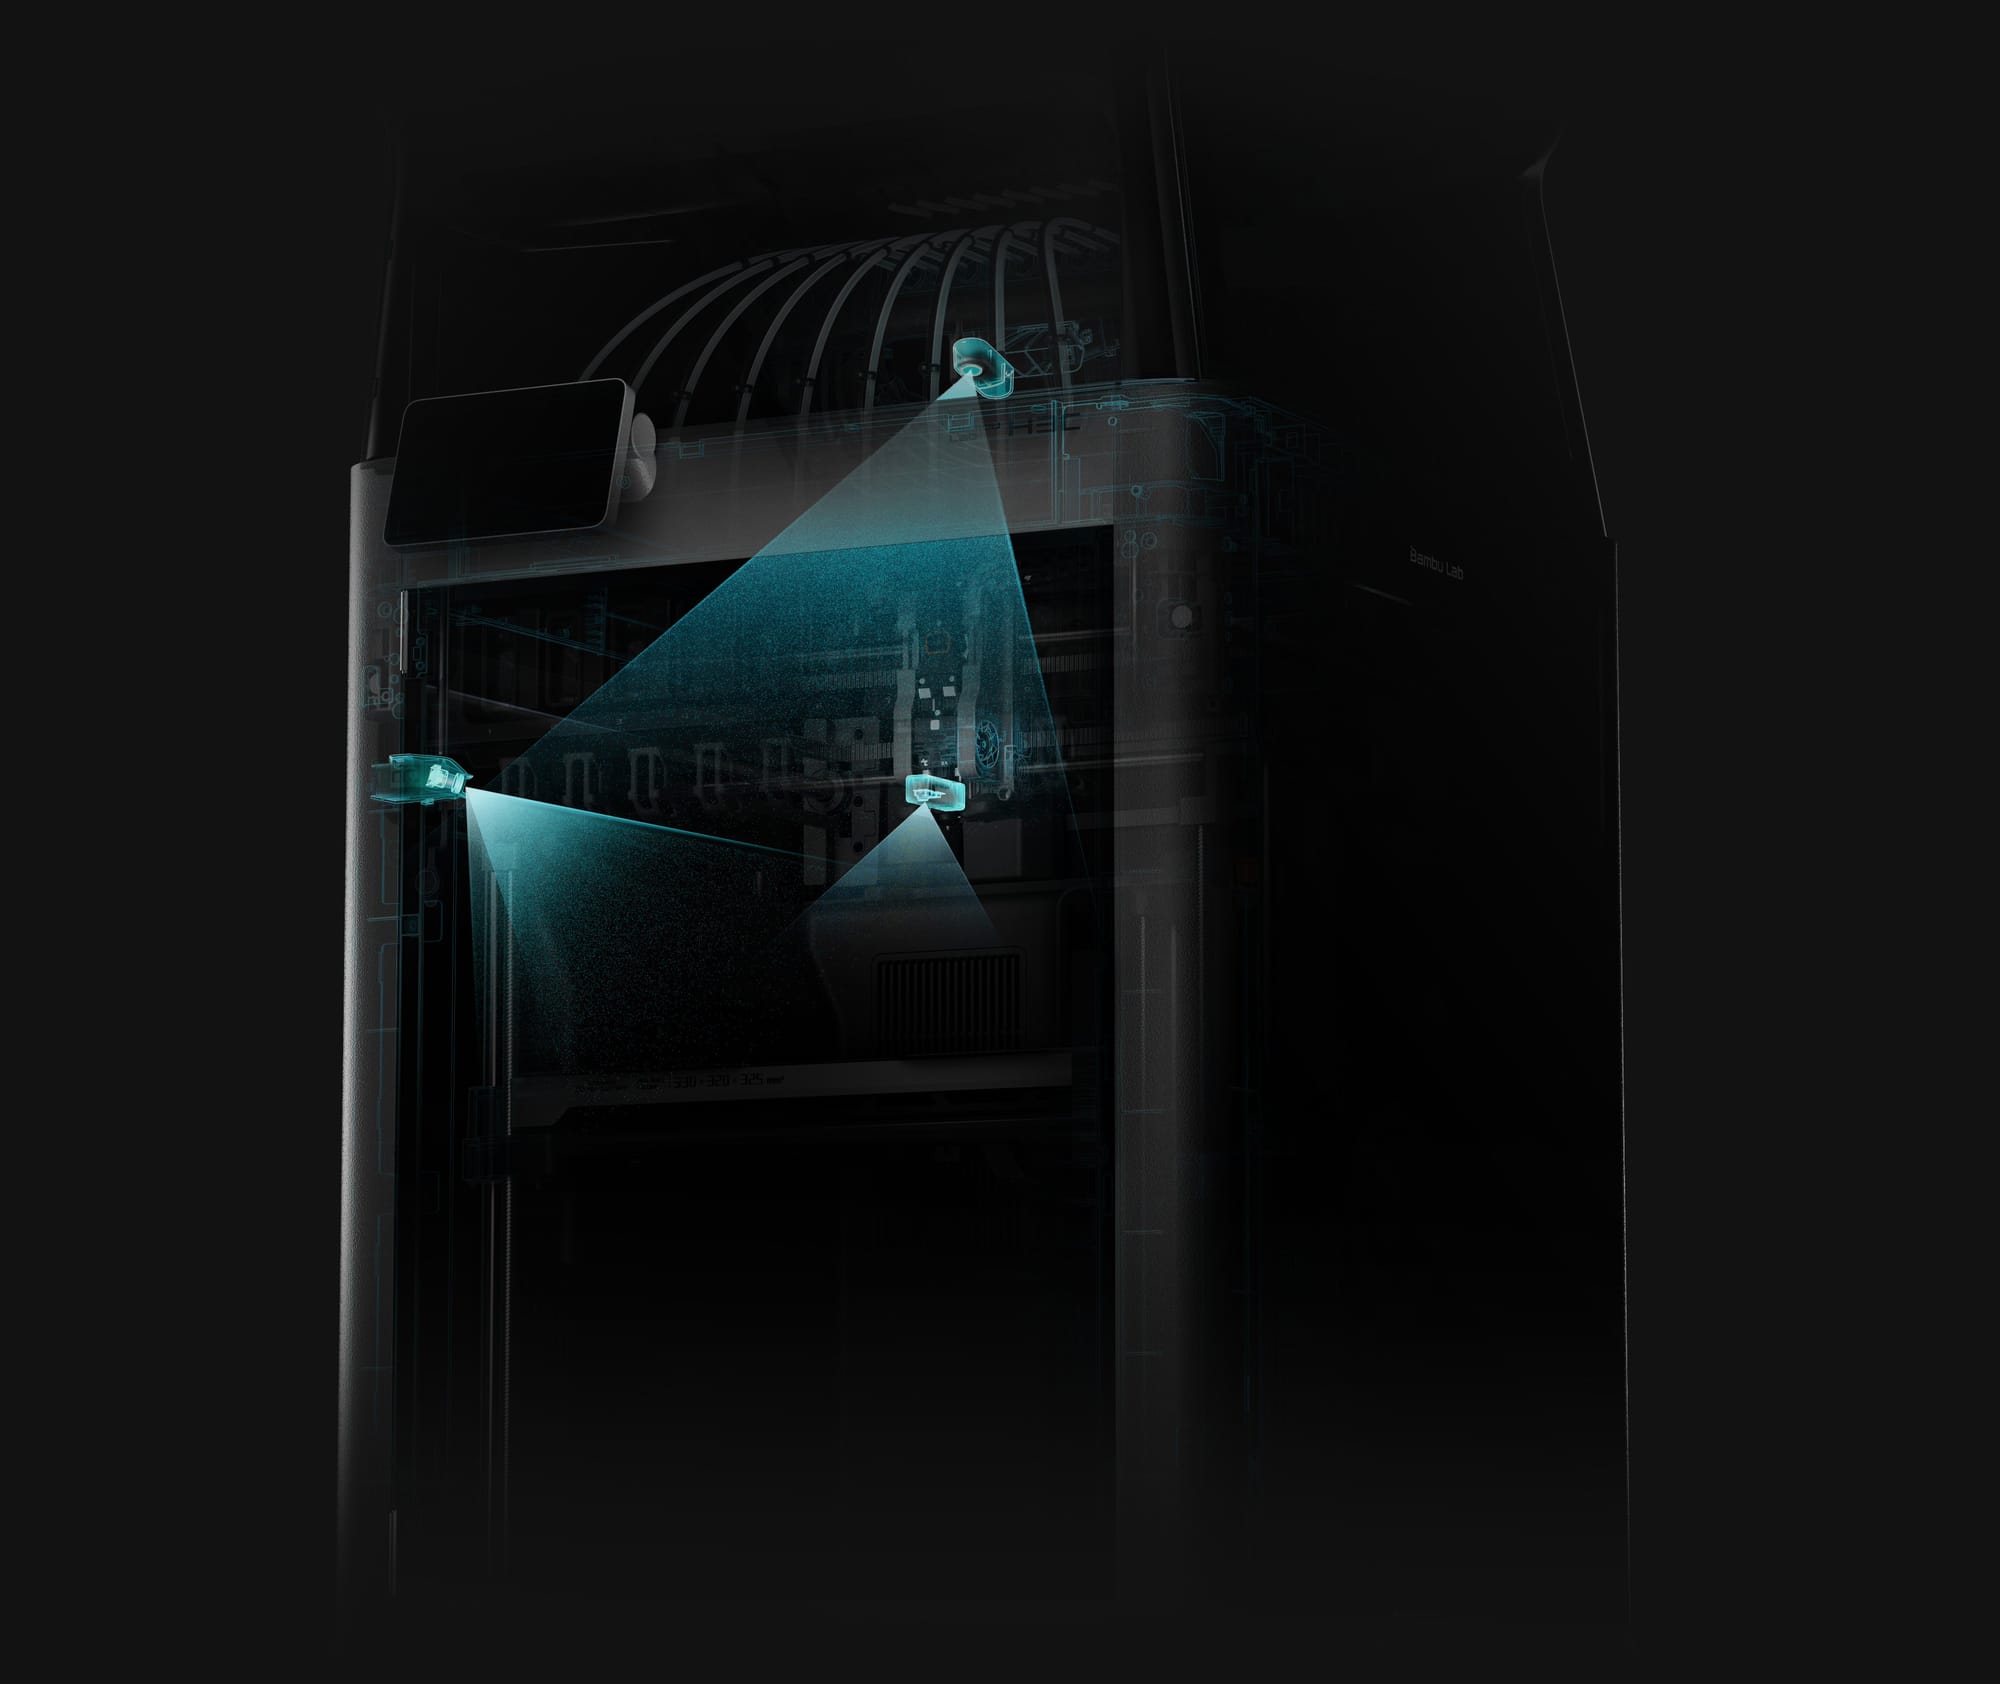
추가 BirdsEye는 위쪽 관찰 시야를 제공하는 선택 사양이다. [11] 사용자가 관찰할 수 있는 방향이 늘어나는 것은 복잡한 출력의 상태를 판단하는 데 도움이 된다. 다만 카메라 시야를 보여주는 그림만으로 오류 검출률이나 무인 운전의 성공률을 알 수는 없다.
TechRadar는 노즐 위치 문제로 전체 보정을 다시 실행한 적이 있고, 초기 RFID 인식·자동급지 문제는 펌웨어 업데이트로 해결됐다고 기록했다. [8] 출시 초기의 특정 문제를 전체 양산품 고장률로 일반화할 수는 없지만, 장비 상태와 소프트웨어 버전을 함께 보아야 한다는 근거는 된다.
사용자가 반복 생산하려는 모델이 있다면 도구를 교체한 뒤 작은 정렬 샘플을 확인하고, 성공한 프로젝트의 재료·노즐 구성을 기록해 두는 편이 재현성을 높인다. 자동 보정의 목적은 준비 부담을 낮추는 것이며, 실제 부품이 요구하는 결합과 치수는 완성품에서 확인해야 한다.
10. 350°C 노즐과 65°C 챔버, 냉각 설계는 다른 일을 한다
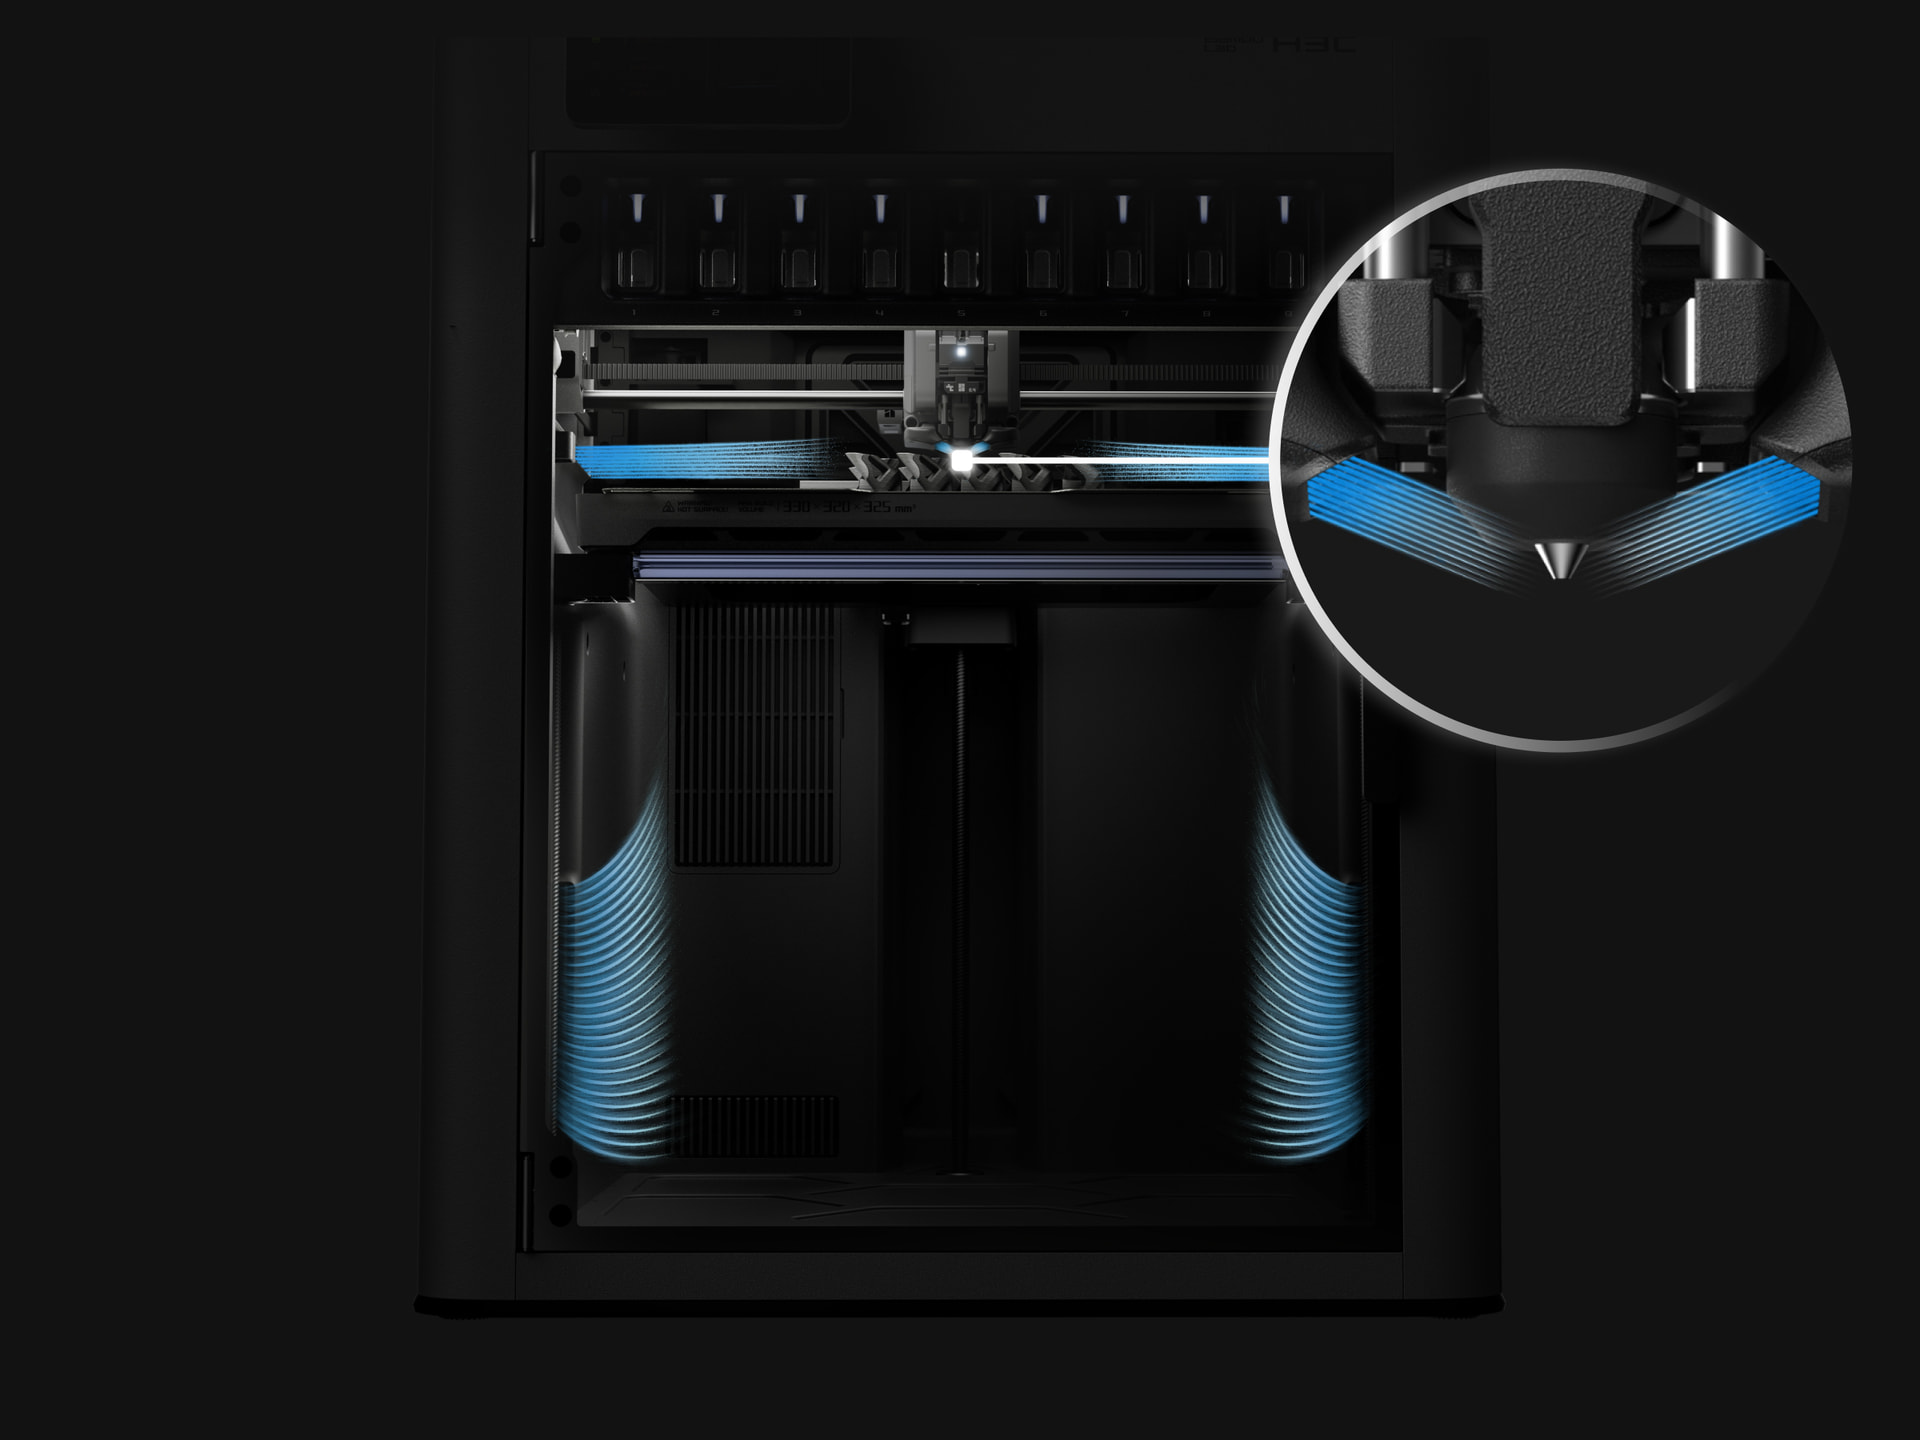
공식 발표의 냉각 설명은 물리적인 ‘팬 네 개’가 아니라 네 기능 그룹으로 읽어야 한다. 출력물 냉각, 좌우 보조 냉각, PrintTool 열 관리, 후면 챔버 공기 흐름의 역할이 나뉜다. [11]
| 열 관리 대상 | 필요한 일 | 해석할 때 볼 점 |
|---|---|---|
| 노즐 | 재료를 녹이고 필요한 유량 확보 | 최고 온도만으로 실제 유량을 알 수 없음 |
| 베드 | 첫 층의 접착과 바닥 온도 유지 | 선택한 소재와 플레이트 조건이 맞아야 함 |
| 챔버 | 출력물 주변의 열 환경 유지 | 큰 부품의 온도 차이와 수축에 영향 |
| 막 압출한 부분 | 작은 형상·브리지의 형태 유지 | 재료와 형상에 따라 냉각 요구가 달라짐 |
PLA의 얇은 돌출부는 처지기 전에 굳는 것이 중요하다. 반면 수축에 민감한 큰 부품은 출력물 전체가 큰 온도 차이를 겪지 않도록 하는 것이 중요하다. 노즐이 뜨겁다는 사실과 주변을 따뜻하게 유지한다는 사실, 작은 부분을 빠르게 식힌다는 사실은 서로 대체되지 않는다.
따라서 재료 호환성을 평가할 때는 노즐 최고 온도 하나보다 베드·챔버 조건과 냉각 프로파일, 필요한 건조 상태를 같이 봐야 한다. 복합 소재에서는 이 조건이 더 복잡해진다. 두 재료를 각각 단독 출력할 수 있어도 같은 공간에서 동시에 안정적으로 쌓이는지는 별도의 문제다.
11. 정비와 추가 도구: 자동 교환 이후의 작업도 계산에 들어간다
All3DP가 관찰한 H3C의 노즐 유닛은 PrintTool과 분리되며 작은 나사 세 개로 고정된다. H2C의 유도 가열 핫엔드와 다른 새 형식이고, 노즐 유닛 자체는 빠르게 빼 끼우는 방식이 아니다. [14]
프린터가 출력 중 툴을 자동 교체하는 것과 사용자가 마모·막힘 때문에 노즐 유닛을 교체하는 것은 다른 작업이다. 아홉 도구를 준비해 놓으면 출력 중 수동 교환은 줄지만, 관리하는 노즐·경로·연결부의 수는 늘어난다. 자주 쓰는 재료를 정해 두고 각 툴의 용도를 기록하면 문제가 생겼을 때 어느 경로를 확인해야 하는지 판단하기 쉬워진다.
설치 공간도 본체가 놓이는 바닥 면적만으로 정하기 어렵다. 상단 AMS를 열고 뒤쪽 스풀에 손을 넣는 여유, 재료를 꺼내는 높이, 튜브와 도킹부를 확인할 공간을 함께 봐야 한다. 상단 장치가 큰 구조에서는 책상 높이와 사용자의 접근 방식이 일상적인 편의성에 영향을 준다. 전용 설치대가 포함된 패키지를 검토할 때도 이 접근성을 기준으로 판단하는 편이 낫다.
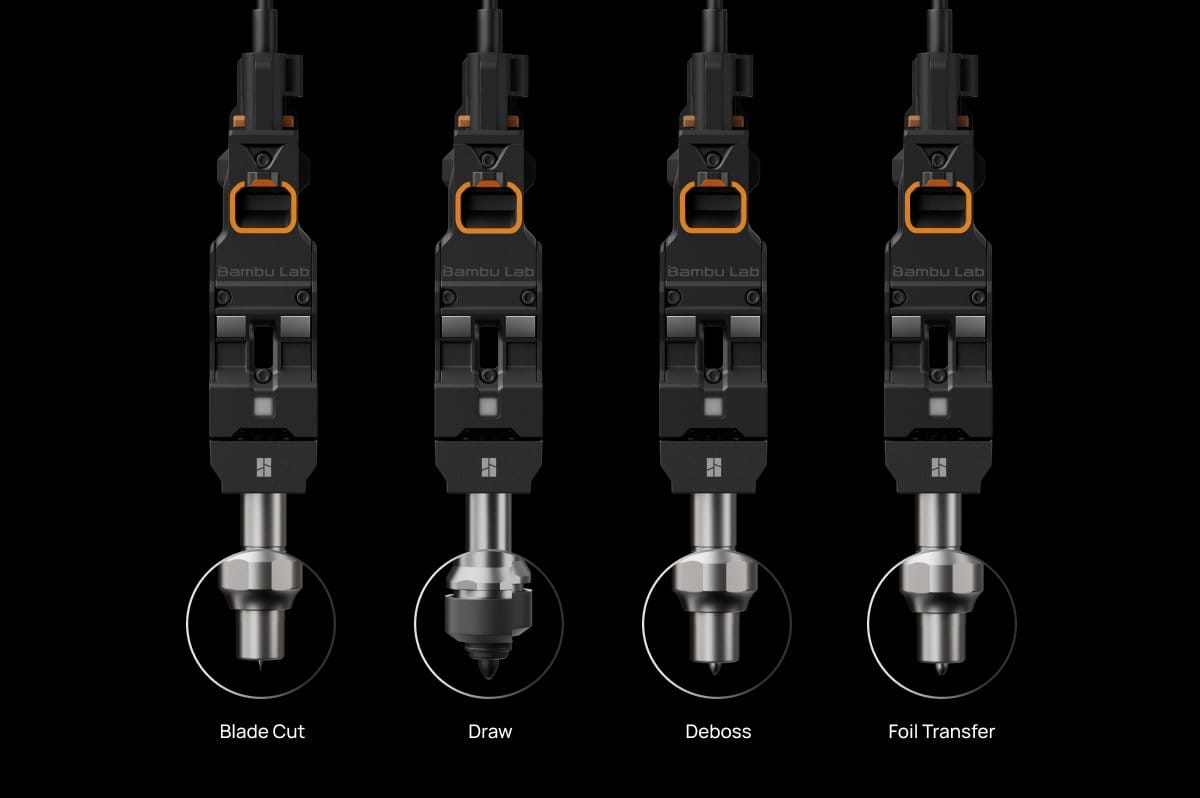
추가 제작 도구도 소개됐지만, 공식 Swaptek 설명에 따르면 현재 3D 출력과 2D 작업은 별도 소프트웨어 환경의 작업이다. 적절한 2D 플레이트를 수동으로 준비해야 하며, 여러 2D 공정은 한 작업으로 조합할 수 있다. [2]
이 차이는 제품 제작 시간을 계산할 때 중요하다. 출력한 물건에 곧바로 커팅·드로잉이 이어지는 단일 무인 공정으로 예상하면 실제 준비 단계가 빠진다. 각 공정 사이에서 작업물을 꺼내고 고정하며 판을 바꾸는 시간이 있는지 확인해야 한다. 추가 도구의 가치는 자신이 하던 별도 작업을 얼마나 줄일 수 있는지에서 생긴다.
12. 399만9,000원의 가치는 ‘자주 만드는 모델’에서 계산해야 한다
H3C는 도구가 많아진 만큼 모든 작업에서 같은 이익을 주는 장비는 아니다. 가장 설득력 있는 판단 단위는 색상 수나 최고 속도가 아니라 반복해서 만드는 한 제품의 전체 과정이다.
| 주로 하는 작업 | H3C에서 기대할 수 있는 가치 | 먼저 확인할 지점 |
|---|---|---|
| 같은 층에서 색을 자주 바꾸는 피규어 | 반복 전환 시간 감소, 여러 재료 상시 준비 | 완성 시간, 타워량, 한 판의 생산 수량 |
| 경질 몸체와 연질 완충부 | 소재를 부위별로 배치하고 일부 조립 단계 축소 | 접합 구조, 공통 열 조건, TPU 준비 |
| 미세 문자와 큰 외장이 함께 있는 제품 | 세부 영역과 몸체의 노즐 역할 분담 | 실제 경로 개선, 추가 전환, 필요한 노즐 |
| 다양한 중간색의 장식물 | CMYKW 혼색으로 스풀 선택 폭 확장 | 시야각·표면·샘플 색과 추가 출력시간 |
| 단색 부품 또는 소수 층의 2색 표기 | 툴 선택 편의, 작업 전환 | 실제로 사용하는 도구 수와 생산량 우선순위 |
소량 판매를 한다면 재료비만으로 원가를 계산하지 않는 편이 좋다. 완성품 한 개당 비용 = 실제 재료비 + 점유 시간의 비용 + 준비·후처리 인건비 + 실패·정비 비용 배분액으로 나눠 보면 무엇을 줄여 주는지 보인다. 이는 가격 예측이 아니라 계산 항목을 정리한 것이다. 툴 전환이 빨라져도 주문마다 스풀을 다시 연결하고 모델 설정을 수정한다면 그 준비 시간은 남는다.
기존 뱀부랩 사용자는 혼합 구경 기능의 별도 업데이트 계획도 함께 볼 필요가 있다.
| 기종 | Filament Track Switch 미사용 | 사용 |
|---|---|---|
| H2D | 2026년 11월 예정 | 2027년 2월 예정 |
| H2C | 2027년 2월 예정 | 2027년 3월 예정 |
| X2D | 2027년 2월 예정 | 2027년 3월 예정 |
제조사가 발표한 예상 일정으로, 확정 배포일이 아니다. [10] 혼합 구경만 필요하다면 기존 장비의 지원 범위를 확인할 이유가 있다. H3C의 더 큰 차이는 독립 급지 전환과 많은 준비된 도구, 연질재료 처리까지 함께 사용할 때 드러난다.
구매 전 자신의 대표 작업 두세 개를 정해 비교해 볼 만하다. 반복 다색 모델은 전환과 타워를, 복합 소재 부품은 경계와 준비 시간을, 정밀 부품은 혼합 구경의 실효성을 본다. 제조사 예제로 기능을 익힌 다음 자신의 모델에서 같은 이익이 재현되는지 확인하면 기대와 실제 사용 사이의 차이를 줄일 수 있다.
H3C가 넓힌 가능성은 준비된 재료를 자주 바꾸면서 필요한 부위에 다른 소재와 노즐을 배치하는 데 있다. 그 장점을 크게 쓰는 사용자는 아홉 자리를 단순히 채우는 사람이 아니라, 어떤 역할을 미리 준비하고 어떤 전환을 자주 수행할지 설계하는 사용자다.
참고 영상과 취재 범위
- Bambu Lab 공식 출시 영상 — H3C: 9-Tool Flagship
- 공식 Active Pre-Heat 작동 영상
- 공식 FlexFeed 작동 영상
- Adam Savage’s Tested 출시 리뷰
- FauxHammer 출시 리뷰
영상 구조 분석은 실제 장면을 확인한 공식 작동 영상에 근거했다. 본문의 실측·사용 경험은 아래 매체의 직접 사용 기사에서 확인했다. 함께 볼 장편 리뷰 영상은 링크로 제공하며, 확보하지 못한 영상 자막이나 미확인 타임스탬프를 인용하지 않았다.
자료 확인 기준: 2026년 11월 4일 한국 시간. 이미지 14장은 Bambu Lab 공식 블로그·공식 포럼·Bambu Studio 릴리스의 설명 자료다. 제품 사양과 업데이트 계획은 출시 시점 자료를 기준으로 했다.